Plastik ürün imalatında doğru plastik enjeksiyon kalıp desen seçimi yapmak, parçanın son görünümünden dokunsal hissine ve kalıptan maça çıkış açılarına kadar her aşamayı doğrudan etkilemektedir. Yanlış doku seçimi plastik parçada takılmalara veya sürtünme beyazlamalarına yol açabilir.
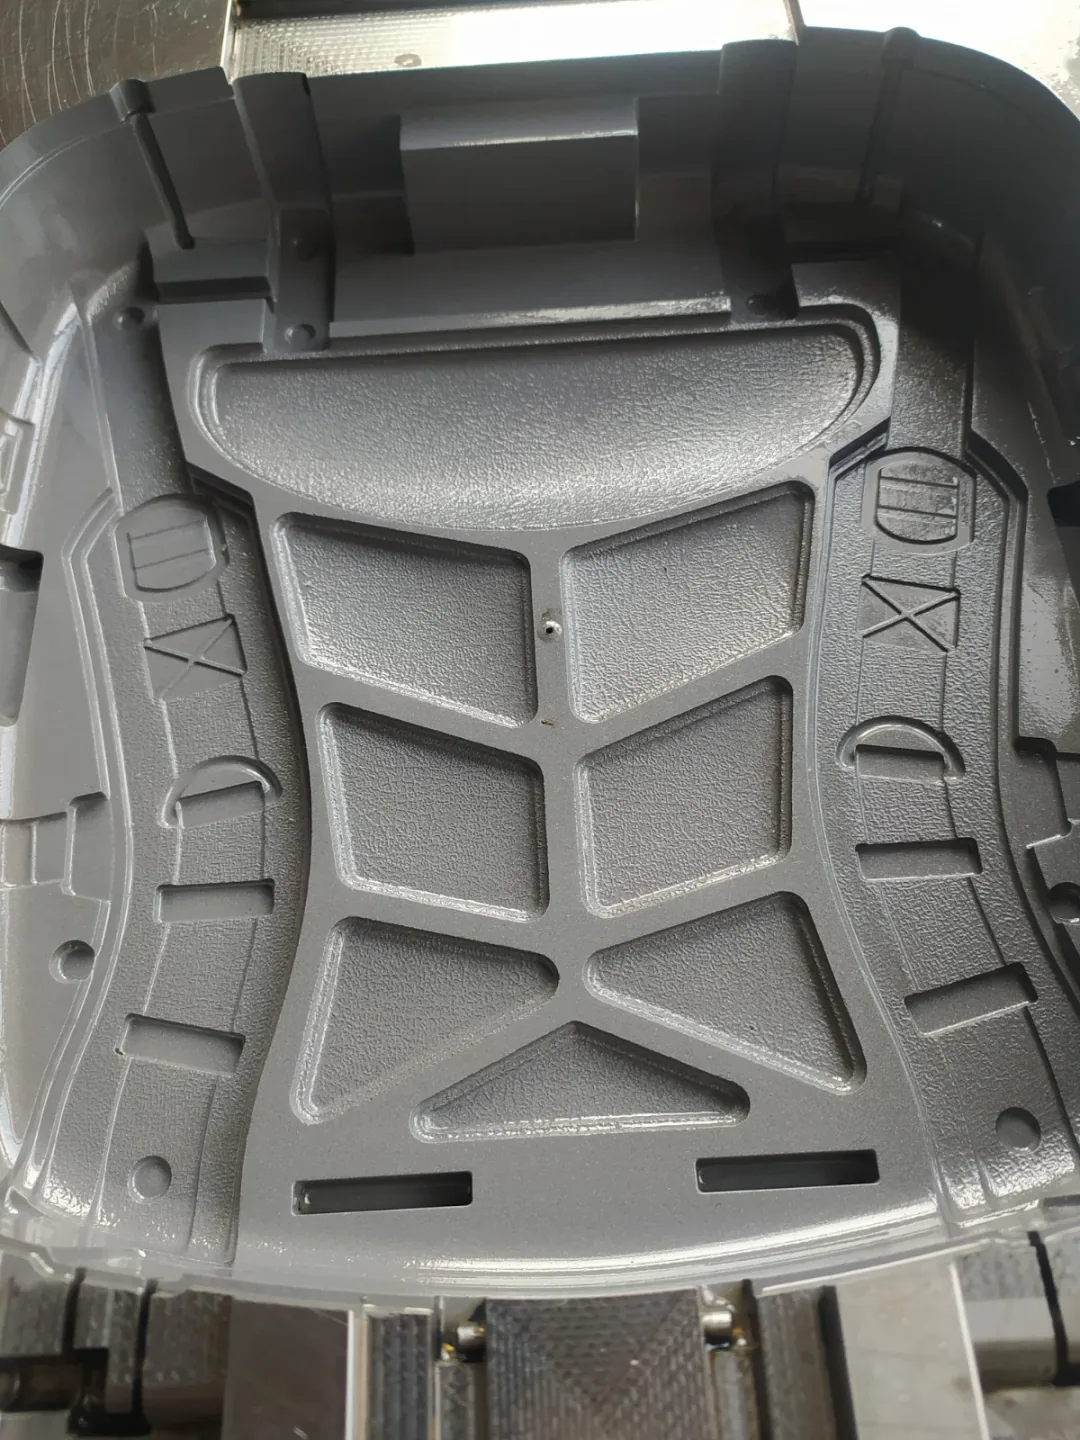 Şekil 1: Plastik enjeksiyon kalıbına işlenmiş yüksek derinlikli endüstriyel kalıp deseni.
Plastik Kalıp Desen Seçiminde Dikkat Edilmesi Gereken 3 Temel Kural
Kalıp tasarım aşamasında desen kararı verirken mühendislik gereksinimleri mutlaka göz önünde tutulmalıdır. Çünkü plastik polimerin çekme oranı ve kalıp maça açıları desenin performansını belirler.
1. Plastik Polimer Türü ve Çekme Oranı
ABS, PP (Polipropilen), PC-ABS veya PA66 gibi malzemelerin sıvı halden katı hale geçerken gösterdiği büzülme oranları farklıdır. Esnek polimerler daha derin desenleri tolere edebilirken, gevrek plastikler için daha sığ dokular tercih edilir.
2. Çıkış Açısı (Draft Angle) Hesabı
Genel kural olarak, her 0.025 mm (25 mikron) asit desen derinliği için kalıp duvarlarında en az 1 derece dikey çıkış açısı bırakılması önerilir. Aksi takdirde parçalar kalıptan çıkarken çizilebilir.
3. Kullanım Amacı ve Parlaklık Seviyesi
Otomotiv içi gibi güneş ışığına doğrudan maruz kalan bölgelerde parlamayı önleyici %10-15 gloss değerinde mat asit kumlama dokuları kullanılır.
Bu nedenlerle, projenizin başında Depar Desen uzman kadrosuyla iletişim kurarak numune parçanız üzerindeki dokuyu birebir kopyalatabilirsiniz.
Zengin desen kataloğumuzdaki 32+ öne çıkan dokuyu incelemek için asit desen katalog sayfamızı ziyaret edebilirsiniz.
Projeniz İçin Numune Desen Desteği Alın
Kalıbınız için en ideal plastik enjeksiyon kalıp desen ve asit dağlama dokusunu birlikte seçelim.
Numune & Danışmanlık Alın